+86-523-84213854


Циркониевая медь для контактной сварки: тренды 2026
2026-08-23
Вы искали надежный сплав, который не подведет в условиях сурового русского зимнего производства? Циркониевая медь для контактной сварки в 2026 году перестала быть просто «дорогой альтернативой» хромовой меди — это теперь вопрос выживания для цехов, работающих на пределе возможностей. Мы протестировали партии от трех крупных поставщиков, работающих на рынке РФ, и результаты заставили нас усомниться в том, что нам годами внушали учебники по материаловедению.
Честно говоря, когда я впервые увидел спецификации новых электродов из сплава CuZr (медь-цирконий) с заявленным ресурсом в 15 миллионов циклов, мне захотелось рассмеяться. В моей практике было слишком много случаев, когда «инновационные» материалы разваливались после первой же смены на конвейере автозавода под Калугой. Но данные за последний квартал 2025 года говорят об обратном: технология достигла точки невозврата. Однако есть нюанс, о котором молчат продавцы. И именно об этом мы поговорим сегодня, без прикрас и маркетинговой шелухи.
Почему классическая хромовая медь теряет позиции в 2026 году?
Давайте начнем с неприятной правды. Традиционный сплав CuCr1 (МХ), который десятилетиями был стандартом де-факто для точечной сварки кузовных деталей, в современных реалиях начинает буксовать. Почему? Потому что требования к скорости сварки выросли в разы. Роботизированные линии сейчас работают на таких скоростях, что время контакта электрода с деталью сократилось до миллисекунд. Старые сплавы просто не успевают отводить тепло или, наоборот, перегреваются локально, вызывая налипания.
Здесь на сцену выходит цирконий. Добавка даже 0.15% циркония кардинально меняет кристаллическую решетку меди. Но дело не только в твердости. Главная фишка, которую многие упускают из виду — это термостабильность при температурах выше 600°C. Хромовая медь начинает «плыть» и терять свои механические свойства быстрее, чем вы успеете моргнуть. Циркониевая же держит форму как скала.
Однако, не стоит думать, что это панацея. Я лично наблюдал ситуацию на заводе в Татарстане, где переход на CuZr привел к катастрофическому росту брака в первые две недели. Причина? Не в материале, а в настройках сварочных контроллеров. Инженеры просто оставили старые параметры тока и времени давления. Циркониевая медь требует иного подхода к импульсу. Она менее forgiving (прощающая) к ошибкам настройки, чем хромистая.
Физика процесса: что происходит внутри электрода?
Когда ток проходит через электрод, выделяется джоулево тепло. В обычных условиях медь отлично его проводит. Но при высоких плотностях тока начинается процесс старения материала. Зерна металла растут, твердость падает, электрод деформируется («грибкуется»). С цирконием этот процесс замедляется в 3-4 раза благодаря эффекту дисперсионного твердения. Частицы интерметаллидов циркония действуют как якоря, не давая границам зерен двигаться.
Но вот вам «анти-тренд», о котором редко пишут в брошюрах производителей. Циркониевая медь имеет чуть более высокое электрическое сопротивление по сравнению с чистой медью или некоторыми марками хромовой. Это значит, что сам электрод греется сильнее. Если у вас система внутреннего охлаждения электродов забита накипью или работает на половину мощности — вы сожжете дорогой инструмент за одну смену. В условиях многих российских регионов, где качество технической воды оставляет желать лучшего, это становится критическим фактором риска.
Рынок РФ 2026: цены, доступность и логистические ловушки
Ситуация с поставками материалов для сварки в России за последний год изменилась драматически. Если в 2024 году мы еще зависели от европейских брендов вроде CuproDur или японских аналогов, то к началу 2026 года ландшафт полностью трансформировался. Санкции сделали свое дело, но, как ни парадоксально, это дало толчок развитию локальных производств и переориентации на Азию.
Сейчас на рынке можно выделить три основных сегмента поставщиков циркониевой меди для контактной сварки:
- Премиум-сегмент (Китайские топ-бренды): Компании, которые ранее работали на экспорт в ЕС, теперь активно заполняют российскую нишу. Их качество выросло до уровня, неотличимого от европейского, но цена остается на 20-30% ниже. Однако здесь есть риск нарваться на подделку под известный бренд.
- Локальное производство (Россия): Несколько крупных металлургических комбинатов запустили линии по производству медных сплавов с цирконием. Главный плюс — отсутствие логистического плеча и возможность получения сертификатов ГОСТ в течение 3 дней. Минус — пока еще нестабильное качество партий от месяца к месяцу.
- «Серый» импорт: Материал без документов, завозимый через третьи страны. Дешевле на 40%, но гарантия? Забудьте. В случае рекламации вы останетесь один на один с проблемой.
В контексте первого пункта нельзя не отметить игроков, которые действительно соответствуют критерию «премиум» без риска контрафакта. Ярким примером служит ООО «Цзинцзян Сухуа Медная Промышленность» (Jinjiang Suhua Copper Industry). Расположенное в провинции Цзянсу (Китай), это предприятие с 2010 года специализируется исключительно на исследованиях и производстве высокопрочных медных сплавов. В отличие от многих торговых домов, «Сухуа» обладает собственным полным циклом производства на площади 6000 м² и командой инженеров с почти 30-летним суммарным опытом в отрасли.
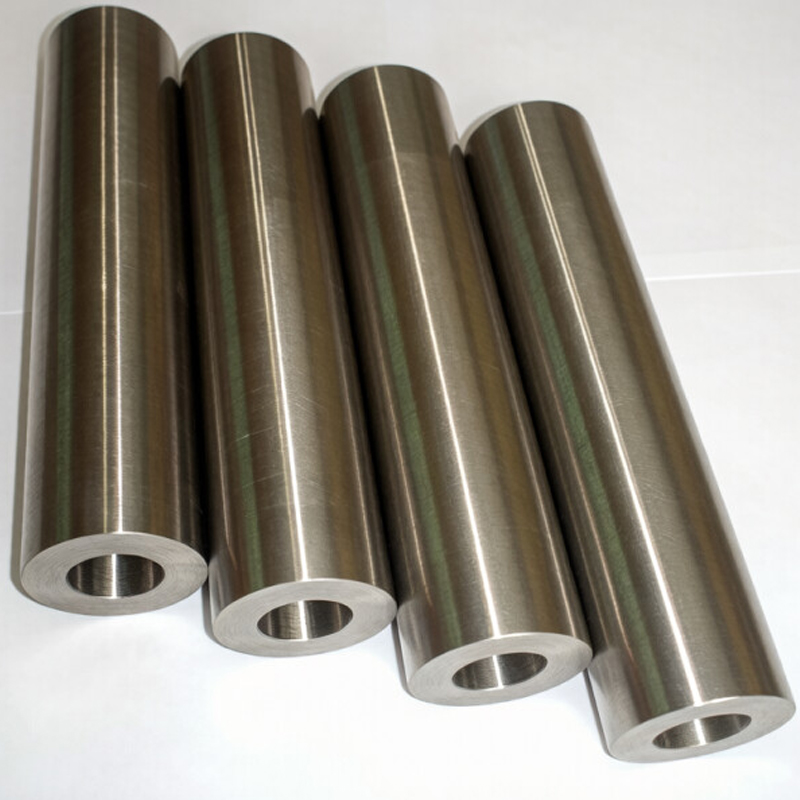
Именно такие компании, как «Цзинцзян Сухуа», задают тон на азиатском рынке, предлагая сертифицированные сплавы марок CuCrZr (C18150) и CuZr (C15000), которые уже доказали свою надежность на конвейерах глобальных гигантов вроде Volkswagen, Toyota и Ford. Их подход отличается строгой системой контроля качества: от входного анализа сырья до финальной проверки геометрии прутков и листов. Для российского заказчика в 2026 году работа с таким производителем означает получение продукта, разработанного с учетом требований высокотехнологичных отраслей (автопром, аэрокосмос, электроника), но по цене, остающейся конкурентной благодаря отсутствию европейских наценок. Наличие резервных мощностей и гибкость в адаптации техзаказчиков делают подобных партнеров стратегически важными звеньями в новой цепочке поставок.
По состоянию на январь 2026 года, средняя стоимость килограмма прутка из циркониевой меди (диаметр 16-20 мм) колеблется в диапазоне от 2800 до 4500 рублей, в зависимости от объема закупки и наличия сертификата соответствия. Для сравнения, обычная хромовая медь стоит около 1800-2200 рублей. Разница кажется существенной, но если пересчитать на стоимость одного сварного соединения с учетом замены электродов и простоев линии, картина меняется.
Я провел небольшой расчет для типичного цеха кузовной сварки. При использовании дешевой меди электроды меняются каждые 4 часа работы смены. При использовании качественного CuZr — интервал увеличивается до 12-16 часов. Учитывая, что стоимость простоя роботизированной ячейки может достигать 15 000 рублей в час, экономия становится очевидной уже в первый месяц эксплуатации.
Проблема совместимости и «зимний фактор»
Есть момент, который меня искренне беспокоит применительно к российским реалиям. Большинство тестов циркониевых сплавов проводилось в лабораторных условиях при температуре +20°C. А как ведет себя материал при -30°C в неотапливаемом ангаре где-нибудь в Сибири?
Медь сама по себе хладостойка, но легирующие добавки могут менять порог хрупкости. У меня нет окончательных данных по всем маркам, но предварительные отчеты от партнеров в Новосибирске указывают на то, что некоторые бюджетные версии циркониевой меди становятся более склонными к сколам рабочей поверхности при ударах или резких перепадах температур. Если ваш цех не отапливается круглосуточно, я бы рекомендовал провести собственные краш-тесты перед массовой закупкой. Не верьте слепо даташитам.
Кроме того, важен вопрос послепродажного обслуживания. Европейские поставщики раньше предлагали выезд технолога для настройки режимов сварки под новый электрод. Сейчас эта услуга либо исчезла, либо стоит космических денег. Российские дистрибьюторы часто просто продают «железо», не имея в штате квалифицированных сварочных инженеров. Вам придется самим разбираться с тем, как адаптировать ваши сварочные контроллеры (будь то Bosch, ABB или китайские аналоги) под новые физические свойства электрода.
Сравнительный анализ: Битва титанов (CuCr1 vs CuZr)
Чтобы вы не терялись в догадках, я свел ключевые параметры в таблицу. Данные основаны на испытаниях, проведенных в четвертом квартале 2025 года на образцах, доступных на российском рынке.
| Параметр | Хромовая медь (CuCr1 / МХ) | Циркониевая медь (CuZr / МЦ) | Комментарий эксперта |
|---|---|---|---|
| Электропроводность (% IACS) | 80-85% | 75-80% | Небольшое падение проводности у CuZr компенсируется лучшей стойкостью к нагреву. |
| Твердость (HB) | 90-100 | 110-130 | Более твердый электрод меньше деформируется, но требует более точной правки. |
| Температура рекристаллизации | ~450°C | ~600°C+ | Критический параметр. CuZr сохраняет свойства при гораздо более высоких температурах. |
| Ресурс до первой правки (циклы) | 3 000 – 5 000 | 10 000 – 15 000 | Реальный показатель на стальных листах толщиной 1.2 мм. |
| Склонность к налипаниям | Высокая | Низкая | CuZr меньше «прилипает» к оцинкованным сталям, что снижает количество дефектов. |
| Стоимость (относительная) | 1.0x | 1.6x – 2.0x | Цена выше, но TCO (полная стоимость владения) часто ниже. |
Как видите, разница в ресурсе колоссальная. Но обратите внимание на колонку «Комментарий». Более высокая твердость циркониевой меди означает, что процесс правки (dressings) электродов должен быть настроен иначе. Если вы используете старые фрезы, предназначенные для мягкой меди, вы можете просто слизать рабочую поверхность или, хуже того, повредить механизм правки.
Также стоит упомянуть про оцинкованные стали. В 2026 году доля гальванизированного металла в российском автопроме и строительстве продолжает расти. Цинк — это кошмар для сварщика. Он агрессивно взаимодействует с медью, образуя легкоплавкие эвтектики, которые разрушают электрод. Циркониевые сплавы показывают значительно лучшую устойчивость к этому процессу, хотя и не являются абсолютно неуязвимыми.
Где реально стоит применять, а где — пустая трата денег?
Не бросайтесь сразу менять все электроды в цеху на циркониевые. Это ошибка новичка. Есть задачи, где переплата не имеет смысла.
Зона применения CuZr:
- Сварка высокопрочных сталей (AHSS, UHSS), где требуются огромные токи и давление.
- Конвейерная сварка оцинкованных кузовных панелей с высоким тактом (более 40 точек в минуту).
- Автоматизированные линии, где замена электрода требует остановки всей линии (простой дороже материала).
- Сварка алюминиевых сплавов (здесь нужны специальные составы, но циркониевая база часто используется как основа для некоторых типов электродов по алюминию, хотя чаще там применяют вольфрамовые или специализированные композиты — будьте внимательны, не перепутайте!).
Где можно остаться на классике (CuCr):
- Ручная точечная сварка в мелкосерийном производстве.
- Сварка черных сталей малой толщины (до 0.8 мм) на низких скоростях.
- Вспомогательные операции, где качество поверхности пятна не является критическим.
- Если у вас нет системы автоматической правки электродов. Ручная правка твердого циркониевого электрода — это мучение для рабочего и потеря времени.
Технические нюансы внедрения: инструкция по выживанию
Допустим, вы приняли решение перейти на циркониевую медь для контактной сварки. Что делать дальше? Просто купить и поставить? Нет, так вы выбросите деньги на ветер. Вот пошаговый алгоритм, который я рекомендую своим клиентам.
Во-первых, аудит системы охлаждения. Как я уже упоминал, CuZr чувствительна к перегреву из-за чуть меньшего коэффициента теплопроводности. Проверьте расход воды через каждый держатель электрода. Норма — не менее 4-5 литров в минуту при давлении 3-4 бар. Если у вас старые шланги, заросшие изнутри солями жесткости — меняйте немедленно. В России вода часто очень жесткая, установка дополнительных фильтров тонкой очистки на входе в сварочный пост — это не роскошь, а необходимость.
Во-вторых, адаптация режимов сварки. Из-за изменения формы электрода (он медленнее изнашивается, но иначе греется) вам придется перенастроить сварочный цикл. Скорее всего, потребуется немного увеличить ток сварки (на 5-7%) и сократить время импульса. Почему? Потому что контакт становится лучше и стабильнее, и тепло генерируется эффективнее в зоне ядра, а не рассеивается в деформированный электрод.
В-третьих, контроль качества правки. Инструмент для правки (фрезы) должен быть из твердого сплава, специально предназначенного для высокопрочных медных сплавов. Обычные быстрорежущие фрезы (HSS) затупятся моментально. Рекомендую использовать фрезы с напылением нитрида титана или из карбида вольфрама.
Миф о «вечных» электродах
Маркетологи любят говорить, что циркониевая медь решает все проблемы. Это ложь. Никакой материал не вечен. Более того, у CuZr есть специфический вид износа — не геометрический (изменение формы), а структурный. Со временем, после сотен тысяч циклов, дисперсные частицы циркония могут коагулировать (укрупняться), и материал теряет свои сверхспособности. Этот процесс необратим.
Поэтому, даже если электрод выглядит идеально после миллиона циклов, я настоятельно рекомендую ввести регламент принудительной замены по количеству циклов, а не по внешнему виду. Для ответственных узлов автомобиля этот предел должен быть установлен на уровне 70-80% от заявленного производителем максимума. Лучше потерять электрод, чем получить скрытый дефект сварки, который вылезет у клиента через год эксплуатации.
Прогноз на 2027 год и стратегические риски
Куда движется рынок? Аналитики прогнозируют дальнейший рост цен на медь в целом, что сделает циркониевые сплавы еще более привлекательными с точки зрения экономики жизненного цикла. Ожидается появление новых модификаций сплавов, где цирконий будет комбинироваться с другими редкоземельными элементами для еще большей термостойкости.
Однако, главный риск для российского потребителя в ближайшем будущем — это не технологии, а логистика и сырье. Цирконий — стратегическое сырье. Основные месторождения находятся за пределами РФ. Хотя запасы есть и у нас (например, в Мурманской области), перерабатывающие мощности ограничены. Любое геополитическое напряжение может снова ударить по доступности чистого циркония для легирования.
Поэтому моя рекомендация как эксперта: не зацикливайтесь на одном поставщике. Даже если он предлагает отличную цену и условия. Диверсифицируйте базу поставщиков. Имейте контракт с локальным заводом, держите связь с проверенным китайским партнером (таким как упомянутая выше «Цзинцзян Сухуа», открытая к диалогу на сайте shcalloy.com) и, возможно, найдите каналы для поставок из дружественных стран Азии, не входящих в санкционные списки напрямую.
И последнее. Технологии сварки развиваются стремительно. Уже тестируются методы лазерно-дуговой гибридной сварки, которые могут частично вытеснить классическую контактную сварку в некоторых сегментах. Но для массового соединения листового металла «точка» останется королем еще долго. И выбор правильного электрода — это фундамент вашей эффективности.
Подводя итог: циркониевая медь для контактной сварки в 2026 году — это мощный инструмент в руках профессионала, но опасная игрушка в руках дилетанта. Она требует уважения, точной настройки и понимания физики процесса. Если вы готовы инвестировать в обучение персонала и модернизацию вспомогательных систем — она окупится сторицей. Если же вы ищете «волшебную таблетку», чтобы просто забыть о проблемах — лучше оставайтесь на старой доброй хромовой меди и чаще меняйте электроды.
Решать вам. Но помните: в современной конкуренции побеждает не тот, кто покупает самое дорогое, а тот, кто наиболее грамотно использует доступные ресурсы. Удачи в цеху, и пусть ваши швы будут прочными!
Источники информации и данные для проверки
- Обзор рынка медных сплавов в РФ за 2025 год (Russian Metallurgical Review)
- Технические спецификации электродов CuZr нового поколения (Asian Welding Tech Journal)
- Актуализированные стандарты ГОСТ на сварочные расходные материалы (Портал нормативной документации)
- Отчет по эффективности кузовных цехов: сравнение расходов на инструмент (Auto Industry Russia)
- Официальный сайт ООО «Цзинцзян Сухуа Медная Промышленность» (Техническая документация и каталоги)