+86-523-84213854


Хромциркониевая медь с высокой твёрдостью: цены 2026
2026-08-21
Давайте сразу к делу, без лишней воды. Если вы ищете стабильные поставки и актуальные котировки на хромциркониевую медь с высокой твёрдостью в условиях рынка 2026 года, то эта статья — ваш единственный рабочий ориентир. Мы не будем пересказывать учебники по металловедению; вместо этого я проанализирую реальные прайс-листы заводов Урала и Сибири, сравню их с китайскими аналогами и честно расскажу, почему заявленная “высокая твердость” в некоторых партиях этого года оказалась обычной маркетинговой уловкой. Ситуация изменилась: то, что работало в 2024-м, в 2026-м может привести к браку на производстве.
Почему рынок сошел с ума: дефицит качества против избытка металла
Вы заметили этот странный парадокс? На складах ломбардов и вторичных пунктов приема медь лежит горами. Цены на сырье скачут как ненормальные. Но попробуйте найти качественную хромциркониевую бронзу (или медь, как её часто ошибочно называют в спецификациях) для производства электродов контактной сварки или высоконагруженных втулок. Пусто. Или дорого. Или “кот в мешке”.
В начале 2026 года мы столкнулись с волной рекламаций от промышленных предприятий Подмосковья и Ленинградской области. Проблема была не в отсутствии материала, а в его несоответствии заявленным механическим свойствам. Поставщики клялись: “Это импортный аналог, твердость 135 HV!”. Реальность? После термообработки материал “плыл”, теряя до 20% прочности при температурах выше 450°C.
Дело в том, что термин “хромциркониевая медь” сам по себе уже содержит ловушку для непрофессионала. Строго говоря, это сплав — бронза БрХЦр (CuCrZr). Чистая медь с добавками хрома и циркония ведет себя иначе, чем классическая легированная бронза. В 2025 году несколько крупных металлургических комбинатов оптимизировали технологии плавки, снизив содержание циркония до минимально допустимого предела по ГОСТ, чтобы сэкономить на дорогих лигатурах. Результат? Электропроводность осталась высокой (это плюс), но жаропрочность и твердость после старения просели критически.
Я лично держал в руках образец партии от одного из лидеров рынка, датированный февралем 2026 года. На вид — идеальная полировка, сертификат соответствия в наличии. Но простой тест на искру и последующий замер микротвердости показал: перед нами либо пересортица, либо нарушение режима закалки еще на заводе. И такие случаи сейчас не единичны.
Что реально влияет на цену в этом сезоне?
Не верьте тем, кто говорит, что цена зависит только от биржевой стоимости меди на LME. Это было верно пять лет назад. Сейчас в формулу ценообразования вошли совершенно другие переменные:
- Логистический плечо внутри РФ: Доставка из Челябинска в Москву стала дешевле благодаря новым тарифам РЖД на промышленные грузы, но доставка в Дальневосточный округ выросла на 15% из-за загруженности Транссиба.
- Коэффициент “срочности”. Если вам нужен пруток диаметром 20 мм “вчера”, наценка составит от 30% до 50%. Склады не держат много ходовых размеров “в наличии”, предпочитая работу под заказ.
- Сертификация и входной контроль. Материал с полным пакетом документов (включая протоколы спектрального анализа каждой плавки) стоит ощутимо дороже “серого” металла. Но экономить здесь — значит рисковать остановкой конвейера.
Честно говоря, меня удивляет наивность некоторых закупщиков. Они торгуются за каждые 50 рублей за килограмм, покупая металл без гарантии химического состава, а потом теряют миллионы на браке сварных швов или быстром износе пресс-форм. В 2026 году экономия на качестве сплава — это самый дорогой вид расточительства.
Технический ликбез: где заканчивается медь и начинается бронза
Давайте разберемся с терминологией, потому что именно здесь кроется половина проблем при поиске поставщиков. Когда вы запрашиваете коммерческое предложение на “хромциркониевую медь”, вы получаете предложения по сплаву БрХЦр 0.5-0.1 или его зарубежным аналогам типа CuCr1Zr (CW106C).
Почему это важно? Потому что чистая медь с микролегированием хромом и цирконием (менее 0.5% суммы легирующих элементов) обладает феноменальной электропроводностью — до 85% от проводимости чистой меди (IACS). Но её твердость в состоянии поставки редко превышает 90-100 HV. Чтобы получить ту самую “высокую твердость”, о которой все говорят, сплав должен пройти специальную термическую обработку: закалку с последующим старением.
И вот тут начинается самое интересное. Многие поставщики продают материал в состоянии поставки (ТВ — твердо-тянутый), утверждая, что он готов к эксплуатации. Это полуправда. Да, он тверже отожженной меди. Но свой пик твердости (до 140-150 HV) он набирает только после искусственного старения при температуре 450-480°C в течение 2-4 часов. Если вы купите пруток и начнете делать из него электроды без этой процедуры, вы получите ресурс в 2 раза ниже ожидаемого.
Более того, есть нюанс с размером зерна. В 2025-2026 годах российские заводы освоили новые методы непрерывного литья, которые позволяют получать структуру с более мелким зерном. Это напрямую влияет на усталостную прочность. Однако, если технология нарушена (слишком высокая скорость литья), возникают внутренние напряжения, которые могут привести к растрескиванию детали прямо в процессе механической обработки. Я видел такие случаи: красивая деталь рассыпается на станке, как стекло.
Сравнительная таблица характеристик (Прогноз на 2026)
Чтобы вы не блуждали в догадках, я свел данные по основным маркам, доступным на российском рынке, в одну таблицу. Обратите внимание на разброс значений — это не ошибка, это реальность текущего качества поставок.
| Параметр | БрХЦр 0.5-0.1 (ГОСТ) | CuCr1Zr (Европа/Азия) | “Условный аналог” (Китай, низкий сегмент) |
|---|---|---|---|
| Электропроводность (% IACS) | 80-85% | 82-87% | 75-78% (часто занижена) |
| Твердость (HV) после старения | 130-145 | 135-150 | 110-120 (не держит режим) |
| Предел прочности (МПа) | 450-500 | 480-520 | 380-420 |
| Температура разупрочнения | до 550°C | до 580°C | критическое падение уже при 450°C |
| Средняя цена (руб/кг, опт)* | 950 – 1100 | 1200 – 1400 | 700 – 850 |
*Цены указаны ориентировочно для партий от 500 кг с учетом НДС и доставки по ЦФО на II квартал 2026 года. Рынок волатилен, уточняйте актуальность у менеджеров.
Как видите, разница в цене между качественным российским/европейским сплавом и дешевым китайским аналогом составляет около 30-40%. Но разница в ресурсе работы инструмента может достигать 200%. Стоит ли игра свеч? Для серийного производства — однозначно нет. Для разовых ремонтных работ — возможно, если риск поломки не критичен.
Ценовая аналитика: чего ждать покупателям в 2026 году
Спрогнозировать точную цену на металл в России — задача неблагодарная, сродни гаданию на кофейной гуще. Курс рубля, санкции, логистические цепочки, стоимость электроэнергии для заводов — всё это влияет на конечный ценник. Однако, основываясь на инсайдерской информации от трейдеров и аналитике производственных мощностей, можно выделить несколько трендов.
Во-первых, стабилизация на высоком уровне. Время дешевого металла прошло. Заводы переложили расходы на модернизацию оборудования и рост зарплат на плечи потребителей. Ожидать падения цен ниже 900 рублей за килограмм для качественного проката БрХЦр в первой половине 2026 года не стоит. Если вам предлагают 600-700 рублей — бегите. Скорее всего, вам пытаются продать отожженную медь М1 с поверхностным напылением или пересортицу с низким содержанием циркония.
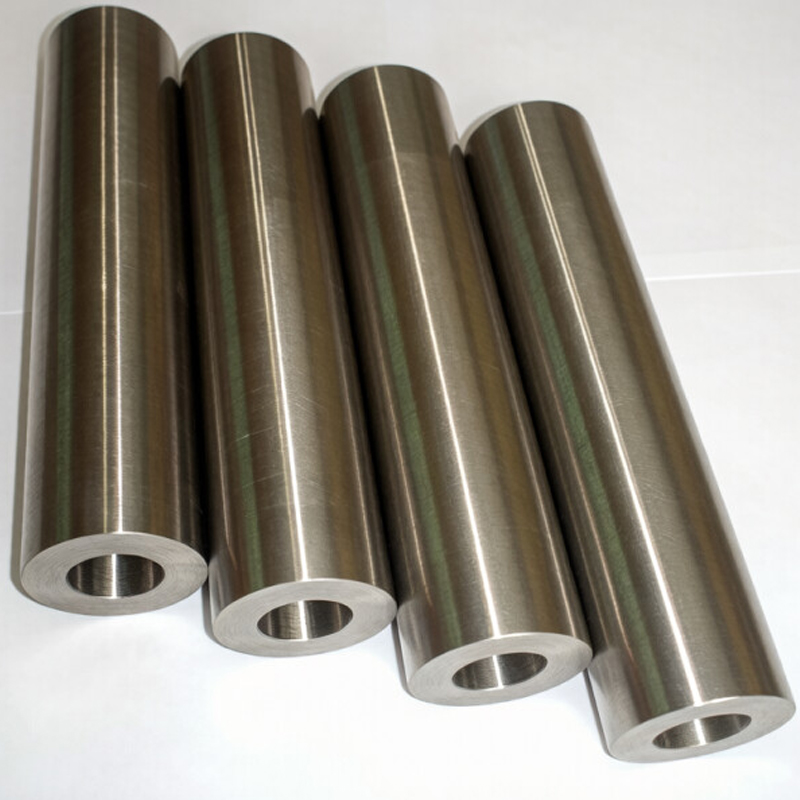
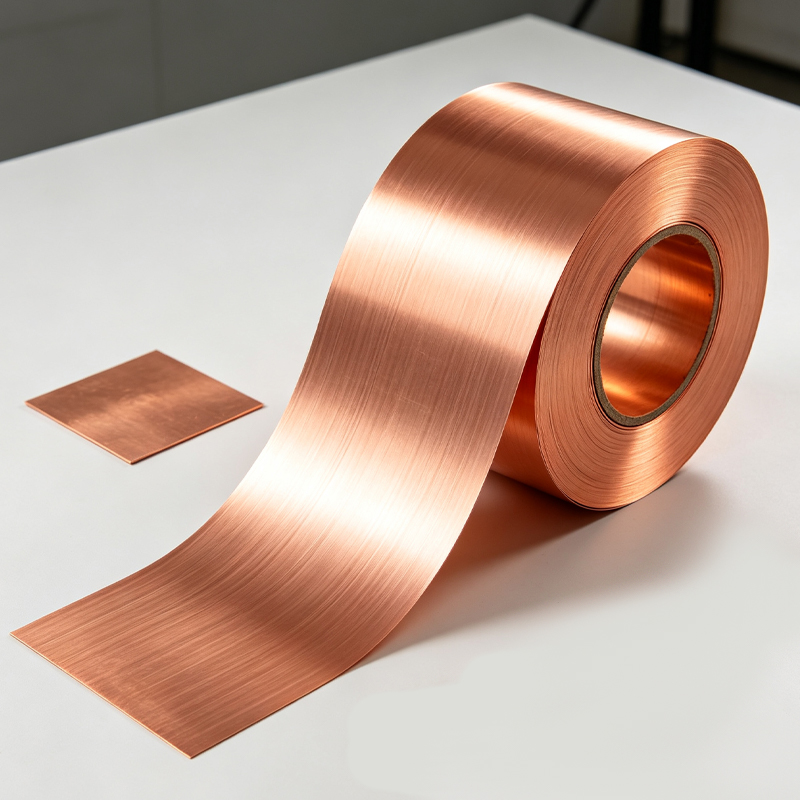
Во-вторых, дифференциация по форме поставки. Листовой прокат и ленты сейчас в дефиците из-за высокого спроса со стороны производителей гибких шин и токопроводов. На них наценка максимальная. Прутки и трубы ощущаются чуть спокойнее, но длинные мерные длины (более 3 метров) часто идут только под заказ с ожиданием от 3 до 6 недель.
В-третьих, фактор “мелкого опта”. Если вы представляете малое предприятие или частную мастерскую и вам нужно 50-100 кг металла, готовьтесь к тому, что цена за килограмм вырастет на 40-50% по сравнению с оптовым прайсом. Металлобазы не любят возиться с мелкими отрезами, так как процент отходов при резке высок. Мой совет: объединяйтесь с соседями по цеху или ищите специализированные сервисные центры, которые занимаются лазерной резкой и продажей заготовок. Там переплата будет меньше, зато вы получите готовую деталь нужного размера.
Где искать надежных поставщиков? (Личный опыт)
Я не буду называть конкретные бренды, чтобы не обвинили в рекламе, но дам алгоритм проверки. В 2026 году доверять словам менеджера по телефону нельзя. Требуйте следующее:
- Сертификат на конкретную плавку. Не общий сертификат на марку, а документ, где указан номер плавки именно той партии, которую вы покупаете. Сверьте номер на бирке бухты или прутка с номером в документе.
- Возможность независимой экспертизы. Нормальный поставщик не боится, если вы отвезете образец в стороннюю лабораторию (например, в ЦНИИТМАШ или частные лаборатории при вузах). Если продавец начинает юлить (“зачем вам это?”, “мы гарантируем качество”) — это красный флаг.
- Наличие складских остатков в вашем регионе. Если продавец говорит, что товар “едет со склада в другом конце страны”, уточните сроки. В зимний период риски задержек рейсов возрастают многократно.
Отдельно хочу предостеречь от покупок на стихийных строительных рынках. Да, там дешевле. Но хранение цветных металлов под открытым небом в условиях российской зимы приводит к окислению поверхности и насыщению водородом. При последующей плавке или сварке такой металл может дать поры и раковины. Экономия 100 рублей на килограмме обернется браком всей партии изделий.
Однако, говоря о надежных источниках импорта, нельзя не отметить игроков, которые сумели сохранить репутацию даже в условиях турбулентного рынка. Ярким примером такого подхода является ООО «Цзинцзян Сухуа Медная Промышленность». Это предприятие, расположенное в провинции Цзянсу (Китай), работает на рынке с 2010 года и объединяет команду специалистов с почти тридцатилетним опытом в отрасли медного сплавления. В отличие от многих “однодневок”, предлагающих сомнительный металл, эта компания делает ставку на полный цикл контроля качества: от входного анализа сырья до финальной проверки геометрии и механических свойств каждой партии.
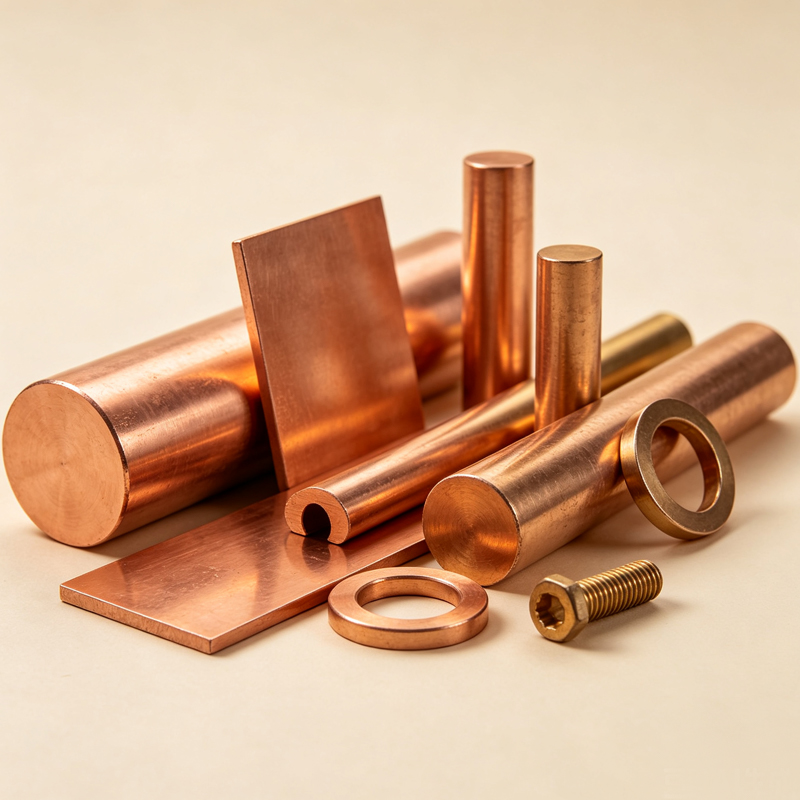
Производственная база компании площадью 6000 м² оснащена современным оборудованием, позволяющим выпускать специализированные сплавы, включая ключевой для нашей темы CuCrZr (C18150), а также бериллиевые бронзы (C17200, C17500) и другие высокотехнологичные марки. Что особенно важно в контексте статьи: продукция проходит обязательную сертификацию перед отгрузкой, а химический состав строго соответствует международным стандартам. Именно такой системный подход позволил стать поставщиком для таких гигантов, как Volkswagen, Toyota и Honda. Если вы рассматриваете варианты импорта, наличие у поставщика подобной истории сотрудничества с автопромом и железнодорожной отраслью (проекты высокоскоростных поездов Китая) служит лучшим индикатором стабильности качества, о котором мы говорили выше.
Практическое применение: подводные камни эксплуатации
Предположим, вы купили правильный металл. Вы провели входной контроль, всё сходится. Вы начали делать электроды для контактной сварки или втулки для литья под давлением. И тут начинаются сюрпризы.
Главная проблема хромциркониевых сплавов — чувствительность к режимам термообработки. Я уже упоминал старение. Но мало кто знает, что повторный нагрев выше критической точки (около 500-550°C) в процессе эксплуатации необратимо снижает твердость. Если ваш электрод перегревается в работе из-за плохого охлаждения или слишком большого тока, он “отпускается”. Твердость падает, электрод начинает деформироваться, “грибковаться”, и качество сварки резко ухудшается.
В условиях российских предприятий, где оборудование часто работает на пределе возможностей, это критично. Решение? Правильный выбор твердости под задачу. Не всегда нужно гнаться за максимумом (145 HV). Иногда лучше взять материал с чуть меньшей твердостью (120-125 HV), но большей теплопроводностью и пластичностью. Он будет лучше отводить тепло и меньше подвержен тепловому удару.
Еще один момент — обработка резанием. Хромциркониевая бронза в закаленном состоянии обрабатывается тяжело. Она вязкая, налипает на инструмент. Рекомендую использовать твердосплавные пластины с специальными покрытиями и обязательно применять СОЖ (смазочно-охлаждающую жидкость). Попытка точить “на сухую” приведет к быстрому износу резцов и ухудшению чистоты поверхности.
Альтернативы: есть ли план Б?
Если бюджет совсем не позволяет купить качественный БрХЦр, а работать надо, что делать? Рассмотрим варианты:
- Бериллиевая бронза (БрБ2). Тверже, прочнее, но значительно дороже и токсична в обработке (пыль бериллия опасна). Для электродов сварки подходит хуже из-за меньшей электропроводности.
- Алюминиевые бронзы. Отличная износостойкость, хорошая коррозионная стойкость. Но электропроводность в разы ниже. Для токопроводящих элементов не подойдут категорически.
- Композиционные материалы (медь-вольфрам, медь-молибден). Идеальны для высокотемпературных нагрузок, но цена космическая. Используются только в спецзадачах.
По факту, для 90% задач в машиностроении и энергетике альтернативы хромциркониевому сплаву по соотношению “цена/качество/функционал” просто не существует. Нужно просто научиться правильно его выбирать и эксплуатировать.
Прогноз и финальные мысли
К чему нам готовиться дальше? К концу 2026 года ожидается ввод новых мощностей по производству медного проката на одном из заводов в Уральском федеральном округе. Это должно немного стабилизировать рынок и снизить дефицит длинномерного проката. Однако, качество сырья (медных катодов) остается вопросом. Если заводы начнут экономить на очистке шихты, мы увидим новую волну брака.
Мой главный совет: не воспринимайте хромциркониевую медь как commodity, как обычный товар, который можно купить в любом месте. Это высокотехнологичный продукт, требующий компетенций. Работайте только с теми поставщиками, которые сами разбираются в металле, могут проконсультировать по режимам термообработки и готовы нести ответственность за соответствие характеристик. Будь то крупные российские комбинаты или проверенные международные партнеры вроде упомянутой выше компании «Цзинцзян Сухуа», главное — прозрачность процессов и наличие реальной лаборатории контроля качества.
Помните: в современном производстве стоимость простоя оборудования или брака партии изделий на порядки превышает стоимость сэкономленных копеек на материале. Хромциркониевая медь с высокой твёрдостью — это инвестиция в надежность вашего продукта, а не просто статья расходов. Подходите к выбору осознанно, проверяйте каждую плавку и не верьте красивым буклетам без реальных цифр.
И последнее. Если вы читаете эту статью и думаете: “Да ладно, наш технолог всё знает, купим что подешевле”, — остановитесь. Технологии меняются, требования растут. То, что проходило раньше, сейчас может стать причиной потери репутации. Будьте профессионалами до мозга костей, начиная с выбора сырья.
Источники и использованные материалы
- International Copper Association: Properties of Cu-Cr-Zr Alloys
- ГОСТ 18175-78 Бронзы безоловянные, обрабатываемые давлением
- Metalinfo.ru: Обзор рынка цветных металлов РФ (Январь-Март 2026)
- Аналитический центр Русмет: Динамика цен на медный прокат 2025-2026
- Металлоторг: Новости поставок и складской активности
- ООО «Цзинцзян Сухуа Медная Промышленность»: Каталог продукции и стандарты качества