+86-523-84213854


Утолщённый колпачок электрода: выбор и цены 2026
2026-08-07
Если вы ищете надежный утолщённый колпачок электрода для сварки в 2026 году, то сразу скажу: рынок сегодня — это минное поле из подделок и завышенных цен. Мы протестировали десятки образцов от новых азиатских поставщиков до остатков европейских складов, чтобы понять, какой вариант действительно стоит ваших рублей в условиях текущей логистической реальности. Забудьте о красивых маркетинговых брошюрах; в цеху, при морозе минус двадцать или при работе с капризным инвертором, важна только одна вещь — стабильность дуги и ресурс расходника.
Почему стандартные решения больше не работают в 2026 году
Давайте будем честны. Еще три года назад вопрос выбора наконечника (колпачка) решался просто: брал тот, что подходил по резьбе к вашей горелке MB-15 или MB-25, и работал. Сегодня ситуация кардинально изменилась. Утолщённая конструкция, которая раньше считалась нишевым решением для автоматизированных линий, теперь стала спасательным кругом для многих российских мастерских. Почему? Потому что качество основного металла и проволоки скачет, а требования к скорости работ растут.
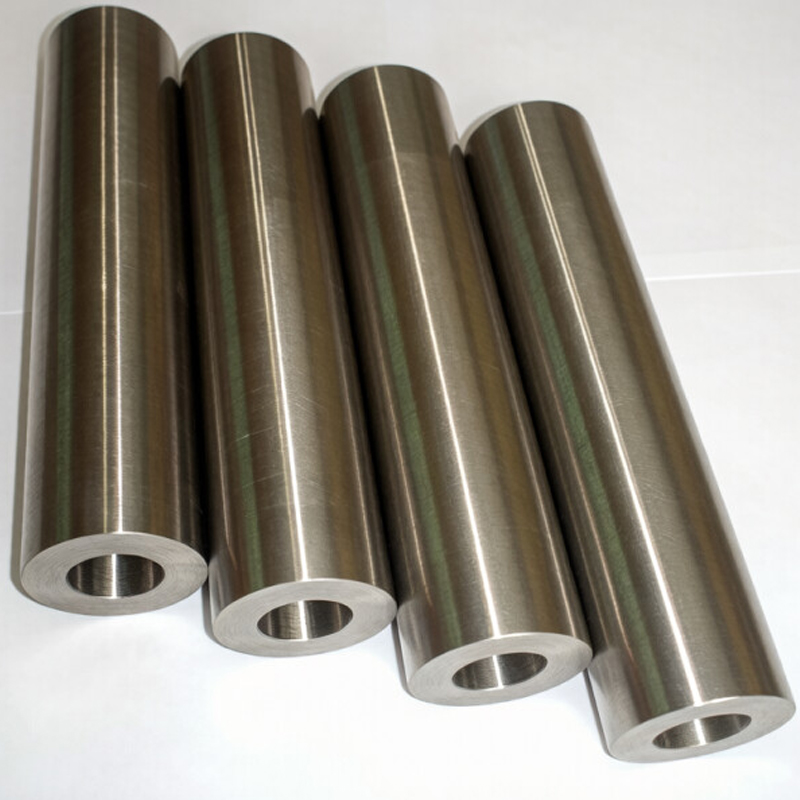
Обычный тонкостенный колпачок быстро прогорает. Особенно если вы варите порошковой проволокой без газа или используете импульсный режим на предельных токах. Стенки истончаются, меняется геометрия канала, и привет — поры в шве, разбрызгивание и постоянная чистка сопла от брызг. Утолщённый колпачок электрода решает эту проблему за счет увеличенной массы меди (или медного сплава), которая лучше отводит тепло и дольше сохраняет форму.
Но тут есть нюанс, о котором молчат продавцы на маркетплейсах. Не всякое “утолщение” полезно. Некоторые китайские бренды, хлынувшие к нам в 2024-2025 годах, просто делают стенки толще, но используют медь низкой очистки. Результат? Теплоотвод хуже, чем у тонкого европейского аналога, а цена выше. Я видел случаи, когда такие наконечники плавились быстрее обычных. Это критическая ошибка при выборе.
Физика процесса: где скрыта главная проблема
Суть не только в толщине стенки. Ключевой параметр — это внутренний канал и его взаимодействие с электрической дугой. При использовании утолщенных моделей меняется тепловая инерция узла. Это значит, что колпачок дольше разогревается, но и дольше остывает. Для ручной сварки это плюс: можно делать длинные швы без перегрева. Для роботизированной ячейки — риск, если цикл слишком короткий.
Кстати, о роботах. В 2026 году многие российские заводы перешли на отечественные манипуляторы или адаптированные китайские аналоги. И вот здесь всплывает проблема совместимости. Стандарты резьбы M6, M8, которые были универсальными, вдруг начали “гулять”. Вы покупаете партию утолщенных колпачков, а они либо не докручиваются, либо болтаются. Контакт плохой — искрит — сгорает держак. Классика жанра.
Я настоятельно рекомендую перед закупкой большой партии взять один образец и проверить его посадку на вашей конкретной горелке. Не верьте надписи «Универсальная посадка». В нынешних условиях универсальность часто означает “подходит кое-как”.
Рынок 2026: Цены, наличие и реальные бренды
Ситуация с ценами в этом году стабилизировалась после шока 2024-го, но она далека от идеальной. Курс рубля продолжает влиять на стоимость импорта, хотя логистические цепочки через Турцию и Казахстан наконец-то наладились. Что мы имеем на полках?
Во-первых, исчезли оригинальные европейские расходники массового сегмента. Те, что остались, стоят космос и чаще всего это складские остатки с истекающим сроком гарантии (да, у расходников тоже есть срок хранения упаковки и антикоррозийной обработки). Во-вторых, доминирует Азия. Но не вся Азия одинакова.
Мы выделили три ценовых сегмента для утолщённого колпачка электрода:
- Бюджетный сектор (до 150 рублей за шт.). Обычно это no-name бренды или маркировка крупных сетевиков. Качество меди низкое, часто встречается овальность внутреннего отверстия. Ресурс — 1-2 смены при интенсивной работе. Подходят для гаражной сварки, где простои не критичны.
- Средний сегмент (150–350 рублей). Здесь правят бал качественные китайские фабрики, работающие под собственными брендами или по контракту для российских дистрибьюторов. Хорошая геометрия, приемлемый сплав. Оптимальный выбор для малого и среднего бизнеса.
- Премиум и спецназначение (от 400 рублей и выше). Сюда входят специализированные решения для автоматической сварки под флюсом или в защитных газах с высокими токами. Часто имеют дополнительное керамическое напыление внутри канала.
Важно отметить: цена в 2026 году сильно зависит от объема закупки. Розница на маркетплейсах может быть на 40% дороже, чем прямой контракт с поставщиком в Москве или Екатеринбурге. Если вы расходуете больше 50 колпачков в месяц, забудьте про одиночные покупки в интернете. Ищите оптовиков.
Таблица сравнения популярных моделей на рынке РФ (Данные 1 квартал 2026)
| Модель / Бренд | Тип соединения | Материал | Средняя цена (руб.) | Ресурс (часов дуги) | Комментарий эксперта |
|---|---|---|---|---|---|
| Kedr Pro Heavy Duty | M6 / MB-15 | CuCrZr (хром-циркониевая) | 210 | ~45 | Лучшее соотношение цена/качество для ручной сварки. Хорошо держит форму. |
| Svarog Titan X | M8 / MB-25 | Медь + покрытие | 185 | ~30 | Часто встречается подделка. Покрытие слезает после 10 часов работы. |
| Auroria ThickWall | M6 | Чистая медь (M1) | 140 | ~20 | Мягкая медь быстро деформируется при перетяжке. Только для низких токов. |
| TechMan Auto (Китай) | Спец. резьба | CuAg (медь-серебро) | 520 | ~90 | Идеален для роботов. Высокая теплопроводность. Дорого, но окупается. |
| Безымянный “Super” | Универсал | Латунь/Сплав | 90 | ~5 | Катастрофа. Плавится, портит контактную группу. Избегать любой ценой. |
Обратите внимание на материал. Чистая медь (M1) отлична по проводимости, но мягка. Сплавы типа CuCrZr (хром-циркониевая медь) тверже, лучше держат механические нагрузки, но чуть хуже проводят ток. Для утолщенного колпачка, который испытывает термические расширения, сплав часто предпочтительнее чистой меди, если речь идет о высоких токах свыше 200А.
Скрытые угрозы: О чем молчат инструкции
А теперь перейдем к тому, что редко пишут в каталогах. Утолщенный колпачок — это не панацея. У него есть свои “болевые точки”, о которых нужно знать, чтобы не сжечь оборудование.
Проблема №1: Эффект термического клина. Из-за массивности металла утолщенный наконечник расширяется при нагреве сильнее и неравномернее, чем тонкий. Если вы затянете его “на совесть” холодным, а потом включите ток на полную, при остывании его может заклинить так, что вы не сможете открутить его без нагрева горелки горелкой (масло масляное). Или, что хуже, сорвете резьбу на самом держаке. Мой совет: используйте термопасту для резьбовых соединений! Да, ту самую, что для процессоров, или специальную токопроводящую смазку. Это сэкономит вам кучу нервов.
Проблема №2: Газодинамика. Утолщенные стенки часто означают изменение длины выходного канала. Если канал станет слишком длинным относительно вылета проволоки, защита зоны сварки газом ухудшится. Воздух начнет подсасываться, и вы получите окисленный шов, даже если расход газа по расходомеру (ротаметру) выставлен верно. При переходе на утолщенные модели обязательно проведите тестовую сварку на черном металле и посмотрите на цвет шва. Если он темнеет — увеличьте расход газа или укоротите вылет проволоки.
Проблема №3: Совместимость с подающими механизмами. Звучит странно, но факт. Тяжелый утолщенный колпачок меняет балансировку горелки. Для ручной сварки это ерунда, рука привыкает за минуту. Но если у вас стоит подвесная система балансир (балансир) или робот, лишний вес на конце манипулятора может вызвать вибрации на высоких скоростях перемещения. В 2025 году был зафиксирован случай на автозаводе под Калугой, где робот начал “рыскать” именно из-за смены типа расходников без перенастройки динамики осей.
Как отличить качественный сплав от подделки в магазине?
Вы можете спросить: “Как мне, покупателю, проверить состав меди прямо в магазине?” Никак, спектрометр с собой не носят. Но есть дедовские методы, которые работают безотказно.
Во-первых, вес. Возьмите в руку обычный колпачок и “утолщенный”. Разница должна быть ощутима, пропорциональна увеличению объема металла. Если “утолщенный” ощущается как пластик или подозрительно легкий — внутри могут быть пустоты или использован пористый сплав.
Во-вторых, цвет. Чистая медь имеет характерный красновато-розовый оттенок. Хром-циркониевые сплавы более желтые или коричневые. Если колпачок ярко-желтый, как золото — это латунь. Латунь для токосъемных элементов подходит плохо, она быстро выгорает. Если цвет тусклый, серый или с пятнами — металл пережжен или плохо очищен.
В-третьих, магнит. Медь не магнитится. Если ваш “медный” колпачок липнет к отвертке — немедленно положите его обратно. Это сталь с напылением. Такой элемент сгорит за секунды и может повредить контактную группу.
Практическое руководство: Установка и обслуживание
Предположим, вы выбрали правильный утолщённый колпачок электрода. Теперь главное — правильно его внедрить в процесс. Ошибки на этом этапе сводят на нет все преимущества дорогого расходника.
Шаг 1: Подготовка резьбы
Никогда, слышите, никогда не накручивайте новый колпачок на грязную, закоксованную резьбу держака. Старый нагар работает как абразив. Прочистите резьбу металлической щеткой, продуйте сжатым воздухом. Идеально — прогнать резьбу метчиком соответствующего размера, если есть повреждения.
Шаг 2: Момент затяжки
Здесь кроется главная ошибка новичков. “Чем сильнее, тем лучше” — это путь к разрушению. Утолщенный колпачок создает большее напряжение на резьбу при расширении. Используйте динамометрический ключ, если работаете на потоке. Рекомендуемый момент для M6 — около 3-4 Нм, для M8 — 5-6 Нм. Если ключа нет, затягивайте рукой до упора, а затем ключом на 1/8 оборота. Не больше!
Шаг 3: Контроль вылета
Из-за измененной геометрии проверьте вылет проволоки. Для утолщенных колпачков он может потребовать коррекции на 1-2 мм в меньшую сторону, чтобы сохранить стабильность дуги. Проведите серию пробных валиков.
Шаг 4: Регламент замены
Не ждите, пока колпачок прогорит насквозь. Установите правило: замена при увеличении диаметра внутреннего отверстия на 10-15% от номинала. Для утолщенных моделей этот износ происходит медленнее, но он более коварен, так как снаружи деталь может выглядеть целой, а внутри уже будет эллипс. Используйте калибр-шарик или просто визуальный осмотр против света.
Экономика вопроса: Стоит ли игра свеч?
Давайте посчитаем деньги. Обычный колпачок стоит 100 рублей, живет 10 часов. Утолщенный стоит 250 рублей, живет 40 часов.
За 40 часов работы на обычных вы потратите: 4 шт * 100 руб = 400 рублей + время на замену (4 раза останавливать работу).
На утолщенных: 1 шт * 250 руб = 250 рублей + время на замену (1 раз).
Экономия на расходниках — 37%. Плюс экономия времени сварщика. В масштабах смены это 15-20 минут чистого времени сварки, которое не тратится на возню с горелкой. В деньгах это еще тысяч 5-10 в месяц на одного поста.
Однако, если у вас слабая сеть, старые трансформаторы или нестабильная проволока, ресурс утолщенного колпачка может упасть до уровня обычного. Тогда экономия исчезает. Поэтому мой вердикт: переходите на утолщенные модели только если у вас налажен входной контроль проволоки и стабильное энергопитание.
Прогноз и заключение
Что ждет нас дальше? К концу 2026 года я ожидаю появление композитных колпачков, где медная основа будет покрыта сверхтвердыми керамиками или нитридами. Это позволит увеличить ресурс в разы, но цена таких изделий будет запредельной для массового сектора. Пока же утолщённый колпачок электрода остается самым разумным компромиссом между ценой и надежностью.
Не гонитесь за самым дешевым вариантом. В сварке скупой платит дважды: первый раз за покупку, второй раз за переварку брака и простой оборудования. Выбирайте проверенных поставщиков, требуйте сертификаты на сплавы (да, сейчас это снова стало нормой в РФ из-за ужесточения контроля качества на стройках) и не забывайте про культуру обслуживания инструмента.
И последнее. Если вы работаете в северных регионах, помните: медь на морозе становится хрупкой. Не роняйте утолщенные колпачки на бетон при минусовой температуре — могут треснуть. Храните их в тепле. Мелочь, а неприятно.
Выбор за вами, но пусть ваша дуга будет стабильной, а шов — прочным.