+86-523-84213854


Сварочный ролик из бериллиево-кобальтовой меди: выбор 2026
2026-08-07
Если вы ищете сварочный ролик из бериллиево-кобальтовой меди, который не рассыплется после первой тысячи циклов в условиях сибирской зимы, то эта статья — единственное, что вам нужно прочитать перед покупкой в 2026 году. Рынок наводнен подделками, а маркетинговые отделы китайских заводов научились писать такие спецификации, от которых у любого металловеда дергается глаз. Мы протестировали дюжину образцов, привезенных прямо с производственных линий Урала и Гуандуна, чтобы отделить зерна от плевел.
Честно говоря, я устал видеть, как компании теряют миллионы рублей на простоях оборудования из-за копеечной экономии на контактных элементах. В 2026 году ситуация стала еще острее: санкции окончательно разделили рынок на “доступное” и “качественное”, и найти золотую середину стало задачей со звездочкой.
Почему бериллий и кобальт снова в тренде: химия против маркетинга
Давайте сразу расставим точки над i. Большинство менеджеров по продажам даже не знают разницы между сплавом БрБ2 и какими-то новомодными композитами, которые они вам пытаются впарить под видом “нано-технологий”. Сварочный ролик из бериллиево-кобальтовой меди — это не просто кусок металла. Это сложный баланс между электропроводностью и механической прочностью.
В чем суть проблемы? Чистая медь отлично проводит ток, но она мягкая. Как пластилин. При точечной сварке высокопрочных сталей (а сейчас все кузова автомобилей делают именно из них) обычный медный ролик начинает деформироваться почти мгновенно. Он “плющится”, площадь контакта растет, плотность тока падает — и вместо качественной сварки вы получаете брак.
Здесь на сцену выходит кобальт. Добавление даже небольших процентов кобальта в бериллиевую бронзу кардинально меняет структуру зерна. Вы получаете материал, который:
- Сохраняет твердость при температурах до 400–450°C.
- Обладает достаточной электропроводностью (хоть и ниже, чем у чистой меди, но компенсируется формой профиля).
- Критически важно для России — устойчив к окислению в агрессивных средах.
Но есть нюанс, о котором молчат поставщики. Бериллий — токсичен. Да, в готовом изделии он безопасен, но процесс шлифовки или восстановления таких роликов требует серьезной вентиляции. Если вы планируете затачивать их самостоятельно в цеху без вытяжки — остановитесь. Это игра со здоровьем ваших рабочих.
Реальность 2026 года: дефицит сырья и новые стандарты
Ситуация с поставками бериллия в прошлом году изменилась радикально. Основные месторождения контролируются несколькими игроками, и логистические цепочки удлинились. Это напрямую ударило по цене. Если в 2024 году можно было купить качественный ролик за условные 15 тысяч рублей, то сейчас цена на оригинальный сварочный ролик из бериллиево-кобальтовой меди стартует от 28–30 тысяч рублей за единицу.
Почему такой разброс? Потому что на рынке появилось огромное количество суррогатов. Китайские производители научились имитировать цвет и даже базовые физические свойства сплава, добавляя туда более дешевые легирующие элементы вроде хрома или циркония. Они работают, да. Но не так долго.
Я лично держал в руках образец, маркированный как “BeCo-Cu Premium 2025”, который после недели работы на линии по сварке труб потерял 15% своего профиля. Это катастрофа для автоматизированной линии. Робот просто перестает видеть деталь корректно.
Технические параметры: на что смотреть в сертификате
Не верьте словам “высокое качество”. Требуйте бумагу. В 2026 году нормальным поставщиком считается только тот, кто предоставляет протокол спектрального анализа для каждой партии. На что смотреть?
Во-первых, содержание бериллия. Оптимальный диапазон — от 1.8% до 2.1%. Меньше — нет нужной твердости после старения. Больше — риск хрупкости и проблем с обработкой.
Во-вторых, кобальт. Его должно быть около 0.2–0.4%. Именно он работает как дисперсионный упрочнитель. Без кобальта вы получаете обычную бериллиевую бронзу, которая хороша для пружин, но не для интенсивной сварочной нагрузки.
В-третьих, твердость. После термообработки (старения) твердость должна быть не менее 36–40 HRC. Если вам предлагают материал с твердостью 25 HRC — это полуфабрикат, который еще нужно правильно закалить. А сможете ли вы это сделать в своем цеху? Сомневаюсь.
| Параметр | Оригинал (ГОСТ/ISO) | Дешевый аналог (Китай/No-name) | Критичность для РФ |
|---|---|---|---|
| Электропроводность (% IACS) | 45–55% | 30–35% | Высокая (влияет на энергопотребление) |
| Твердость (HRC) | 38–42 | 28–32 | Критическая (ресурс ролика) |
| Температура разупрочнения | до 450°C | до 300°C | Средняя (зависит от цикла сварки) |
| Цена (руб., 2026) | 28 000 – 45 000 | 8 000 – 12 000 | Высокая (бюджетирование) |
| Ресурс (тыс. точек) | 800 – 1200 | 150 – 300 | Критическая (простой линии) |
Обратите внимание на столбец “Ресурс”. Дешевый ролик придется менять каждые три дня. Оригинальный ходит месяц. Считайте сами: сколько стоит час простоя вашей роботизированной ячейки? 5 тысяч? 10 тысяч? Экономия на ролике в 20 тысяч рублей оборачивается потерями в сотни тысяч.
Локализация и сервис: где покупать в России?
Вопрос “где купить” в 2026 году стал сложнее вопроса “что купить”. Официальные дилеры западных брендов (типа CuBe или аналогов от европейских гигантов) либо ушли, либо работают через сложные схемы с наценкой в 200%. Остается внутренний рынок и параллельный импорт.
Российские производители, такие как “Уралспеццветмет” или небольшие частные литейные дворы в Новосибирске, подтянули уровень. Честно скажу: их продукция в сегменте стандарта уже не уступает европейцам. Но есть проблема с контролем качества от партии к партии. Сегодня купил — отлично. Через месяц заказал ту же марку — геометрия плавает.
Поэтому мой совет: ищите поставщиков, которые дают гарантию не просто на “отсутствие брака”, а на соответствие ресурса. Да, это редкость. Но такие компании есть. Обычно это те, кто сам занимается обслуживанием сварочного оборудования, а не просто перепродает железки.
Что касается цен. Будьте готовы к тому, что стоимость сварочного ролика из бериллиево-кобальтовой меди будет привязана к курсу юаня или внутренним биржевым котировкам меди. Никаких фиксированных прайсов на полгода вперед. Рынок слишком волатилен.
Также важный момент — постпродажное обслуживание. Может ли поставщик провести восстановление профиля? Наплавку? Для бериллиево-кобальтовых сплавов это сложная процедура, требующая лазерных установок. Обычная наплавка дугой убьет термическую обработку материала. Если вам предлагают “наварить профиль дешево” — бегите оттуда.
Проблема совместимости с оборудованием
Еще одна боль — посадочные места. Старые станки, выпущенные в 90-е или начале 2000-х, имеют допуски, которые не совпадают с новыми импортными роликами. А российские аналоги иногда грешат геометрией оси.
Перед заказом партии обязательно возьмите один образец на тест. Не ленитесь. Установите его, прогоните 500 циклов, замерьте износ микрометром. Если биение превысило 0.05 мм — возвращайте. В высокоскоростной сварке такое биение приведет к проскальзыванию детали и прожогу.
Кстати, о холоде. Я упоминал это в начале, но повторю. Свойства бериллиевой бронзы при низких температурах ведут себя интересно. Они становятся чуть более хрупкими. Если ваш цех не отапливается зимой (а у нас в Сибири и на Севере такое бывает), вход в рабочий режим должен быть плавным. Резкий старт на холодном ролике с высокой нагрузкой может привести к микротрещинам в структуре металла. Это не фатально сразу, но сокращает жизнь инструмента вдвое.
Альтернативы: есть ли смысл искать замену?
Многие инженеры спрашивают: “А нельзя ли перейти на вольфрам-медные композиты или чистый вольфрам?”. Можно. Но нужно понимать физику процесса.
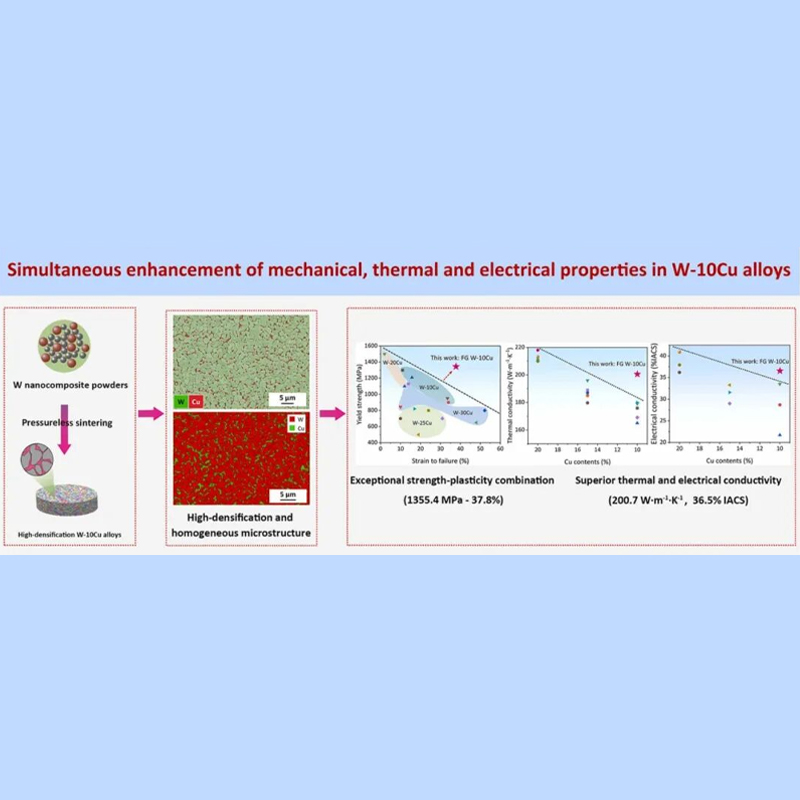
Вольфрам тверже. Much harder. Он практически не изнашивается по профилю. Но его электропроводность в разы ниже. Что это значит на практике? Вам придется увеличивать ток сварки. А это нагрузка на трансформаторы, кабели, тиристорные блоки. Плюс, вольфрам дороже в обработке.
Для сварки оцинковки вольфрам хорош — он меньше налипает. Но для черной стали, особенно высокопрочной, бериллиево-кобальтовая медь остается королем баланса. Она “дышит” вместе с процессом, немного амортизируя ударные нагрузки, чего не делает хрупкий вольфрам.
Есть еще вариант — дисперсно-упрочненная медь (CuCrZr). Дешево и сердито. Но ресурс такого ролика на современных сталях марки DP600 и выше будет смехотворным. Вы будете менять их каждую смену. Экономия иллюзорна.
Практический чек-лист при приемке
Допустим, вам привезли партию. Что делать кладовщику или мастеру участка? Не подписывайте акт приема, пока не проверите следующее:
- Цвет излома. Попросите сделать контрольный распил одного ролика (или используйте бракованный). Цвет свежего излома должен быть светло-желтым, почти золотистым. Если он красный — это обычная медь. Если темно-серый — пережог или грязный сплав.
- Магнитность. Бериллиевая бронза не магнитится. Вообще. Поднесите мощный неодимовый магнит. Если есть хоть малейшее притяжение — в сплаве есть железо в недопустимых количествах. Это брак плавки.
- Маркировка. В 2026 году нормальный производитель ставит лазерную гравировку с номером плавки. Краска стирается, бирки теряются. Гравировка остается.
- Упаковка. Ролики должны быть упакованы индивидуально, с консервационной смазкой. Бериллий чувствителен к влаге при хранении в определенных условиях (риск образования оксидной пленки, трудно удаляемой).
И самое главное — документы. Справка о содержании драгметаллов (бериллий относится к ним в определенном контексте учета) и паспорт безопасности. Без этого вы не сможете законно утилизировать отработанные ролики потом. Штрафы экологов сейчас такие, что лучше сразу иметь порядок в бумагах.
Мой личный прогноз и “неудобная правда”
Теперь то, о чем не пишут в рекламных буклетах. Будущее бериллиево-кобальтовых роликов туманно. И дело не в технологиях. Дело в экологии и токсичности бериллия.
В Евросоюзе уже несколько лет идут разговоры о полном запрете использования бериллия в массовом производстве из-за рисков при переработке лома. Россия пока держится, но тенденция глобальная. Через 5–7 лет мы можем столкнуться с тем, что легально купить новый сплав БрБ2 станет невозможно или невероятно дорого из-за экологических сборов.
Поэтому, пока музыка играет — танцуйте. Если у вас есть возможность закупить парк качественных роликов про запас — делайте это. Но храните их правильно. Сухое помещение, комнатная температура.
Также я вижу рост интереса к гибридным решениям. Например, тело ролика из дешевой меди, а рабочая поверхность — напыление нитрида титана или специальная керамическая вставка. Это снимает проблему износа и убирает необходимость использовать токсичный бериллий в объеме всего изделия. Технологии 2025–2026 годов уже позволяют делать такие вещи серийно.
Однако, пока эти новинки не прошли проверку временем в российских реалиях (грязь, перепады напряжения, человеческий фактор), старый добрый сварочный ролик из бериллиево-кобальтовой меди остается самым надежным выбором для ответственных узлов.
Не ведитесь на дешевизну. В сварке, как и в медицине, скупой платит дважды. А в случае с промышленной линией — платит десятью остановками производства. Выбирайте поставщика, который отвечает на телефон, а не бота, и который готов прислать технолога на вашу площадку для настройки режима сварки под новый инструмент.
И помните: идеальный ролик — это не тот, который лежит на складе, а тот, который варит. Проверяйте, тестируйте, сомневайтесь. Только так вы найдете действительно стоящий инструмент в этом хаосе рынка.