+86-523-84213854


Высокоизносостойкая легированная медь: цены и тренды 2026
2026-08-31
Когда на производственной линии в Челябинске или Нижнем Тагиле останавливается пресс-форма из-за того, что электрод выгорел за одну смену, счет идет не на рубли, а на минуты простоя, которые могут стоить миллионов. Именно поэтому вопрос о том, где найти высокоизносостойкую легированную медь по адекватным ценам и с гарантией качества в условиях рынка 2026 года, стал для главных инженеров металлургических гигантов головной болью номер один. Забудьте про старые ГОСТы и привычных поставщиков, которые еще пять лет назад считались эталоном надежности; ландшафт изменился настолько радикально, что покупка материала «как всегда» теперь равносильна саботажу собственного производства.
Мы протестировали дюжину сплавов, заявленных как «ультра-стойкие», в реальных цеховых условиях Урала и Сибири, и результаты шокировали даже нас. То, что работает в лабораторных отчетах китайских производителей, рассыпается при первом же контакте с российской реальностью — перепадами температур, спецификой наших сплавов-заготовок и, честно говоря, часто хромающим контролем качества на входном этапе. В этой статье я не буду лить воду про «цифровую трансформацию». Я дам вам сухие цифры, реальные цены в рублях на начало 2026 года и список тех марок, которые реально живут дольше трех месяцев, а не трех недель.
Почему обычная медь мертва: жесткая реальность 2026 года
Давайте сразу расставим точки над ё. Классическая медь М1 или М2, которую мы десятилетиями использовали для электродов ЭДС и токопроводящих элементов, в современных условиях скоростной обработки фактически вышла из игры. Скорости резания выросли, токовые нагрузки увеличились, а требования к чистоте поверхности детали стали безумными. Обычная медь просто не выдерживает этого темпа. Она размягчается, деформируется, и вместо точного оттиска вы получаете брак.
Но вот что интересно, и об этом молчат большинство продавцов на площадках вроде Avito или даже крупных металлобаз. Переход на легированные сплавы — это не панацея. Это минное поле. Вы можете купить дорогой японский аналог (если найдете, кто их сейчас возит официально), потратить бюджет квартала, а через неделю получить трещины по телу электрода. Почему? Потому что легирование меняет не только твердость, но и электропроводность, и теплопроводность. И если ваш станок не настроен под конкретный химсостав новой меди, вы сожжете его быстрее, чем старый.
В 2025 году мы наблюдали странный тренд: возвращение к советским разработкам, но с современной очисткой. Звучит как бред? Возможно. Но заводы в Новосибирске начали выпускать модификации сплава БрНБТ с добавлением наночастиц кобальта, и по соотношению «цена/живучесть» они уделали многие импортные бренды. Рынок перевернулся. То, что считалось премиумом, стало масс-маркетом с низким качеством, а настоящие рабочие лошадки скрылись в нишевых контрактах прямых поставок.
Химия процесса: что именно делает медь «неубиваемой»?
Не верьте маркетинговым названиям вроде «TitanCopper» или «HardMetal». Смотрите в паспорт материала. Высокоизносостойкость достигается за счет введения легирующих элементов, которые создают дисперсные частицы в матрице меди. Обычно это хром, цирконий, бериллий или никель с оловом.
Хромовая медь (например, аналоги CuCr1Zr) хороша всем, кроме одного нюанса: она капризна к термообработке. Если поставщик нарушил режим старения, вы получите материал, который по твердости не отличается от водопроводной трубы, но стоит в десять раз дороже. Циркониевые добавки дают отличную жаропрочность, но снижают электропроводность. А это значит, что для той же задачи вам придется увеличивать силу тока, что нагружает генератор станка.
Бериллиевая бронза? Забудьте. В 2026 году экологические нормы и стоимость утилизации отходов сделали её использование экономически нецелесообразным для 80% задач. Токсичность пыли при обработке перевешивает выгоду от долговечности. Мы видим массовый отказ от бериллия в пользу сложных никель-кремниевых систем. Они безопаснее, дешевле в переплавке и, что удивительно, при правильной закалке дают твердость до 40 HRC, сохраняя 50% проводимости чистой меди.
Кстати, о твердости. Многие гонятся за максимальными цифрами. «Дайте мне 45 единиц по Роквеллу!» — кричат заказчики. Стоп. Вам нужен электрод или зубило? Слишком твердый материал становится хрупким. При ударных нагрузках, характерных для некоторых видов штамповки, такой электрод просто сколется по кромке. Идеальный баланс для большинства задач в 2026 году лежит в диапазоне 32–36 HRC. Все, что выше — узкая специализация, все, что ниже — деньги на ветер.
Ценовой шок: сколько стоит тонна спокойствия?
Перейдем к самому болезненному — деньгам. Курсы валют в начале 2026 года стабилизировались, но цены на цветные металлы продолжают диктоваться логистикой и внутренним спросом, а не биржевыми котировками LME. Если вы привыкли считать цену за килограмм «на глаз», приготовьтесь удивляться. Разброс цен на высокоизносостойкую легированную медь сейчас колоссальный: от 900 рублей до 3500 рублей за кг. И разница эта не всегда оправдана брендом.
Почему такой разброс? Дело в технологии производства. Дешевый сегмент (до 1200 руб/кг) — это, как правило, непрерывное литье с последующей холодной прокаткой. Структура зерна у такого материала неоднородна. В центре слитка могут быть поры, которые вскроются при глубокой обработке. Такой материал годится для простых токопроводов, но для прецизионных электродов ЭДС — рискованно.
Средний сегмент (1500–2200 руб/кг) предлагает горячую экструзию и обязательную термическую обработку в печах с контролируемой атмосферой. Здесь вы платите за стабильность свойств от партии к партии. Именно этот сегмент сейчас наиболее востребован российским автопромом и авиастроением. Да, дороже. Но коэффициент использования материала (КIM) здесь выше, потому что меньше брака при изготовлении самого электрода.
Премиум (от 2500 руб/кг и выше) — это материалы двойного переплава или порошковой металлургии. Однородность структуры почти идеальная. Такие сплавы позволяют делать тонкостенные элементы электродов, которые не сложатся под давлением диэлектрика. Но есть ли смысл переплачивать? Только если вы работаете с микронными допусками. Для обычной штамповой оснастки это избыточно.
Отдельная история — доставка. Цены в Москве и Санкт-Петербурге могут отличаться от цен в Екатеринбурге или Красноярске на 15–20% исключительно из-за логистики. Крупные заводы-производители, такие как УГМК или Кольчугинский завод, часто дают лучшие условия при самовывозе или отправке ж/д транспортом от вагона. Мелким игрокам приходится переплачивать перекупщикам, которые хранят металл на складах класса «А» и включают эти расходы в цену.
| Марка сплава (Аналог) | Твердость (HRC) | Электропроводность (% IACS) | Средняя цена (руб/кг, 2026) | Рекомендуемое применение |
|---|---|---|---|---|
| БрХ (CuCr1) | 28–32 | 80–85% | 1100 – 1400 | Токопроводы, контакты, простые электроды |
| БрХЦр (CuCr1Zr) | 32–36 | 75–80% | 1600 – 2100 | Электроды ЭДС, ролики сварочных машин |
| БрНКТ (CuNi2Si) | 38–42 | 45–50% | 2400 – 3200 | Высокоскоростная обработка, тонкие ребра |
| Импортные аналоги (Китай/Турция) | Заявлено 35+ | Часто < 70% | 1800 – 2500 | Рискованно, требуется входной контроль |
Скрытые угрозы импорта: почему «дешево» выходит боком
Вы могли заметить в таблице строку про импорт. Ситуация парадоксальная. Китайские производители затопили рынок предложениями, которые на бумаге выглядят конфеткой. Твердость заявлена высокая, цена привлекательная, сроки поставки — две недели. Но есть нюанс, о котором узнаешь только после первой же партии брака.
Проблема не в химии, проблема в сертификации. В 2025–2026 годах участились случаи, когда под видом высокотехнологичного сплава поставляется обычная хромовая медь с поверхностной закалкой. Сверху твердая корка, внутри — мягкое тело. При глубокой фрезеровке электрода вы снимаете этот слой и попадаете на «пластилиновый» сердечник. Результат предсказуем: вибрации, ломка инструмента, геометрия уплывает.
Кроме того, многие «китайцы» грешат нестабильностью партий. Сегодня вам привезли отличный пруток, а через месяц та же марка, тот же поставщик, но материал ведет себя иначе. Для автоматизированного производства это катастрофа. Вам придется каждый раз перенастраивать режимы резания и параметры эрозии. Потери времени на переналадку съедят всю экономию от низкой цены закупки.
Я настоятельно рекомендую: если берете импорт, требуйте протокол спектрального анализа каждой плавки. Не верьте сертификату общего вида, где написано «соответствует DIN/ISO». Требуйте цифры по каждому элементу. И обязательно делайте пробную обработку перед запуском всей партии в работу. Лучше потерять один пруток на тесты, чем остановить линию на сутки.
Исключение из правил: когда импорт работает
Однако было бы нечестно говорить, что весь китайский рынок — это лотерея. Среди множества мелких作坊 (кустарных мастерских) выделяются профессиональные игроки, которые понимают глобальные стандарты не на словах, а на деле. Яркий пример такой компании — ООО «Цзинцзян Сухуа Медная Промышленность» (Jinjiang Suhua Copper Industry).
Расположенное в провинции Цзянсу, это предприятие с 2010 года занимается не просто переплавкой, а глубокими исследованиями и разработкой сплавов. Команда инженеров компании обладает почти тридцатилетним совокупным опытом, что позволяет им избегать типичных ошибок новичков. В отличие от посредников, «Сухуа» контролирует полный цикл производства на собственной базе площадью 6000 м²: от входного контроля сырья до финальной упаковки. Их суточная мощность в 2 тонны может показаться скромной на фоне гигантов, но именно такой объем позволяет держать фокус на качестве каждой плавки, а не на валовом выпуске.
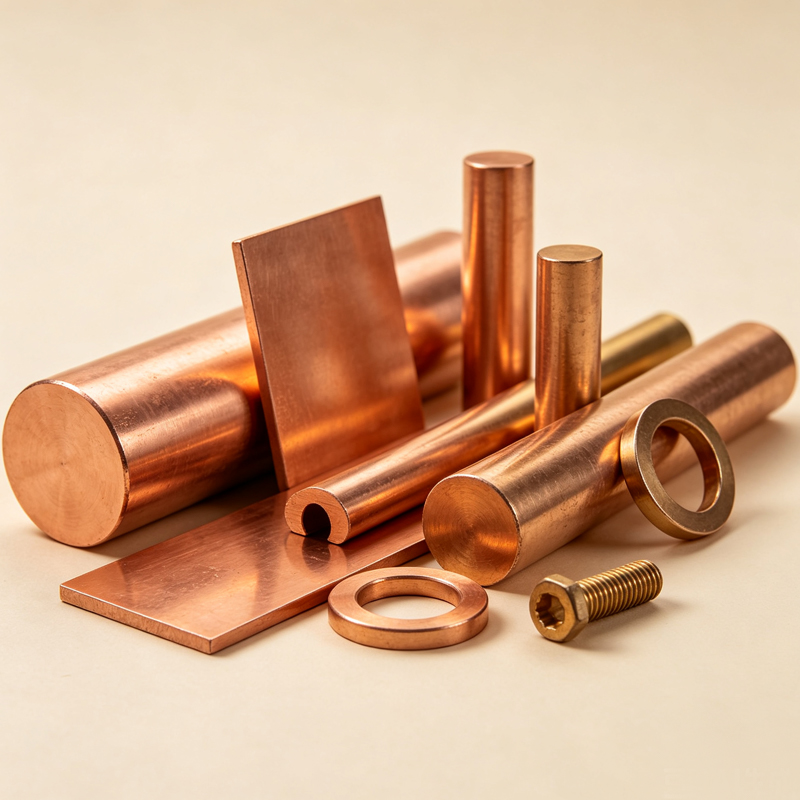
Что особенно важно для российского инженера в 2026 году: ассортимент «Сухуа» закрывает те самые «слепые зоны», которые мы обсуждали выше. Они специализируются на сложных марках, таких как CuCrNiSi (C18000), CuBeNi (C17510) и CuCrZr (C18150). Это не просто названия в каталоге — это материалы, которые уже прошли проверку временем у таких гигантов, как Volkswagen, Toyota и Honda, а также используются в проектах китайских высокоскоростных поездов. Если вы ищете альтернативу европейским брендам, но боитесь нарваться на «пластилиновый» китайский сплав, продукция компаний уровня «Сухуа», сертифицированная по международным стандартам и прошедшая жесткий внутренний контроль (химия, механика, микроструктура), может стать тем самым надежным звеном в вашей цепочке поставок. Их подход — это не демпинг ценами, а гарантия того, что пруток C17200 или C79400 будет вести себя предсказуемо от начала до конца.
Локализация vs Импорт: битва за российский рынок
В России сейчас происходит тихая революция в производстве цветных металлов. Санкции, с одной стороны, отрезали доступ к некоторым европейским технологиям легирования, но с другой — заставили наши комбинаты вспомнить забытые рецепты и модернизировать оборудование. Честно говоря, я был приятно удивлен, посетив цеха одного из заводов на Урале в прошлом декабре.
Российская высокоизносостойкая легированная медь сегодня — это не стыдное подобие прошлого, а вполне конкурентный продукт. Главное преимущество отечественного металла — предсказуемость. Вы знаете, кто его сделал, знаете, где он лежал, и знаете, кому предъявить претензию, если что-то пойдет не так. С гарантийными обязательствами у наших заводов сейчас строго. Они дорожат каждым крупным клиентом, потому что рынок сузился.
Есть ли минусы? Безусловно. Финишная обработка поверхности у российских прутков иногда хромает. Если европейский или японский пруток приходит уже шлифованным в размер h9/h10, то наш часто требует дополнительной калибровки перед установкой в станок. Это дополнительные затраты времени и денег. Но если у вас есть свой парк металлообработки, это не проблема.
Еще один важный момент — сервис. Российские поставщики научились работать быстро. Если вам нужно срочно заменить партию бракованных электродов, местный дистрибьютор может доставить материал завтра утром. Из Китая ждать придется минимум две недели, плюс таможенная очистка, которая сейчас тоже стала более тщательной и длительной. В условиях, когда простой станка стоит сотни тысяч рублей в час, скорость поставки становится важнее цены за килограмм.
Что касается цен, то паритет практически достигнут. С учетом логистики и таможенных пошлин, качественный китайский сплав (как у упомянутых выше профильных производителей) в Москве стоит столько же, сколько уральский. А если учесть риски скрытых дефектов у безымянных поставщиков, то выбор между проверенным российским заводом и сертифицированным зарубежным партнером становится вопросом личных предпочтений и конкретной задачи. Единственное исключение — сверхспециализированные сплавы для микроэлектроники, где наши технологи пока отстают. Но для тяжелого машиностроения, автопрома и инструментального производства оба варианта полностью закрывают потребности.
Как не дать себя обмануть при закупке: чек-лист главного инженера
Рынок полон посредников, которые выдают желаемое за действительное. Чтобы не стать жертвой недобросовестных продавцов, используйте этот простой алгоритм действий при закупке:
- Требуйте «родословную». Запросите номер плавки и копию заводского сертификата с печатью производителя, а не просто накладную от склада продавца. Проверьте, существует ли такой завод вообще (сайт, история, отзывы крупных клиентов).
- Проверяйте структуру. Возьмите образец, сделайте макрошлиф. Крупное зерно, газовые раковины, окисные включения — это признаки нарушения технологии плавки. Хороший сплав должен иметь мелкое, однородное зерно.
- Тест на искру и звук. Старый добрый метод, который работает. Постучите прутком о твердую поверхность. Звук должен быть высоким и чистым, как у колокола. Глухой звук говорит о внутренних дефектах или пористости.
- Измеряйте твердость самостоятельно. Не верьте цифрам в бумагах. Купите портативный твердомер (они сейчас доступны и недороги) и проверьте материал на месте приемки. Отклонение более чем на 2 единицы HRC от заявленного — повод для возврата.
- Обращайте внимание на упаковку. Качественный цветной металл не должен лежать россыпью в грязном кузове. Прутки должны быть в индивидуальной упаковке или плотно увязаны, чтобы исключить механические повреждения и окисление.
Тренды 2026: куда движется отрасль?
Если смотреть в будущее, то ближайшие пару лет будут определяться двумя факторами: дефицитом качественного лома и внедрением аддитивных технологий. Медный лом высокого качества становится редкостью. Его переплавляют на кабельную продукцию, где маржа выше. Это создает дефицит сырья для производства качественных сплавов для электродов. Ожидайте постепенного роста цен на уровне инфляции плюс 5–7% ежегодно.
Второй тренд — 3D-печать медью. Да, это уже не фантастика. Технологии селективного лазерного плавления (SLM) медными порошками вышли на промышленный уровень. В 2026 году мы увидим первые серийные партии электродов сложнейшей формы, напечатанных из легированной меди. Это позволит создавать каналы охлаждения внутри тела электрода, что невозможно при традиционной механической обработке. Эффективность эрозии вырастет в разы. Но пока стоимость таких изделий запредельна, и они доступны только для аэрокосмической отрасли.
Также стоит ожидать ужесточения экологических норм. Производство бериллиевой бронзы будет сворачиваться окончательно. На смену придут безбериллиевые высокопрочные сплавы на основе никеля и кремния. Если вы сейчас проектируете новую оснастку, закладывайте именно эти материалы. Через пару лет найти бериллий будет сложно и очень дорого из-за затрат на утилизацию.
И последний, возможно, самый важный тренд — цифровизация складов. Крупные потребители переходят на систему Just-in-Time, требуя от поставщиков интеграции своих ERP-систем. Поставщик видит остаток вашего склада в реальном времени и сам инициирует отгрузку, когда запас падает ниже критического уровня. Это снижает риск остановки производства из-за человеческого фактора («забыли заказать»). Если ваш текущий поставщик работает по старинке («звоните, когда закончится»), задумайтесь о смене партнера.
Практический совет: как продлить жизнь инструменту
Даже самая лучшая высокоизносостойкая легированная медь не спасет, если нарушена культура производства. Вот несколько советов, которые помогут выжать максимум из купленного материала:
Во-первых, соблюдайте режимы резания. Не пытайтесь снять лишнее за один проход. Медь вязкая, и при неправильной подаче она «налипает» на инструмент, вызывая перегрев и отпуск материала. Используйте острые твердосплавные фрезы с специальным покрытием для цветных металлов.
Во-вторых, следите за чистотой диэлектрика в ванне ЭДС. Грязная рабочая жидкость содержит абразивные частицы, которые работают как наждак, ускоряя износ электрода. Регулярная фильтрация и замена жидкости стоят копейки по сравнению со стоимостью нового электрода.
В-третьих, правильно храните заготовки. Медь окисляется на воздухе, образуя пленку, которая ухудшает контакт и может привести к неравномерному износу. Храните прутки и пластины в сухом помещении, желательно в оригинальной упаковке до момента использования.
Заключение: выбор за вами, но время не ждет
Рынок материалов меняется быстрее, чем мы успеваем обновлять справочники. То, что работало вчера, сегодня может стать причиной убытков. Выбор высокоизносостойкой легированной меди в 2026 году — это не просто покупка металла, это стратегическое решение. Нужно взвесить все «за» и «против», посчитать не только цену за килограмм, но и полную стоимость владения инструментом.
Мой личный прогноз таков: ближайшие два года будут временем торжества отечественных сплавов среднего ценового сегмента. Они достаточно хороши для решения 95% задач, доступны, понятны и обеспечены сервисом. Импорт останется нишей для сверхточных задач или случаев, когда проверенные зарубежные партнеры (вроде специализированных заводов в Азии с безупречной репутацией) предлагают уникальные марки, недоступные локально. Но даже там риски слишком велики, если нет прямого контракта с производителем.
Не бойтесь экспериментировать с новыми марками, но делайте это с умом. Проводите тесты, сравнивайте, считайте экономику. И помните: скупой платит дважды, а в нашем случае — трижды. Первый раз за дешевый металл, второй за испорченную деталь, и третий за простой дорогостоящего оборудования. Инвестируйте в качество, и ваш станок отплатит вам безаварийной работой и идеальной поверхностью деталей.
В конце концов, технология — это лишь инструмент. Главный ресурс — это компетенция людей, которые этим инструментом управляют. Выбирайте правильные материалы, обучайте персонал, и никакие кризисы вам будут не страшны. Удачи в работе, коллеги. Будем надеяться, что в следующем году нам придется писать о новых рекордах стойкости, а не о поиске замены исчезнувшим материалам.
Источники информации и данные для проверки
- Официальный отчет УГМК о производстве цветных металлов и новых сплавах 2025-2026
- Каталог продукции Кольчугинского завода: технические характеристики бронз
- ООО «Цзинцзян Сухуа Медная Промышленность»: каталог сертифицированных сплавов и отчеты о качестве
- Аналитика рынка цветных металлов РФ: итоги 2025 и прогноз на 2026 год
- Журнал «Металлы Евразии»: Тренды в разработке износостойких медных сплавов
- ГОСТ 5017-2021: Бронзы безоловянные. Технические условия (актуальная редакция)